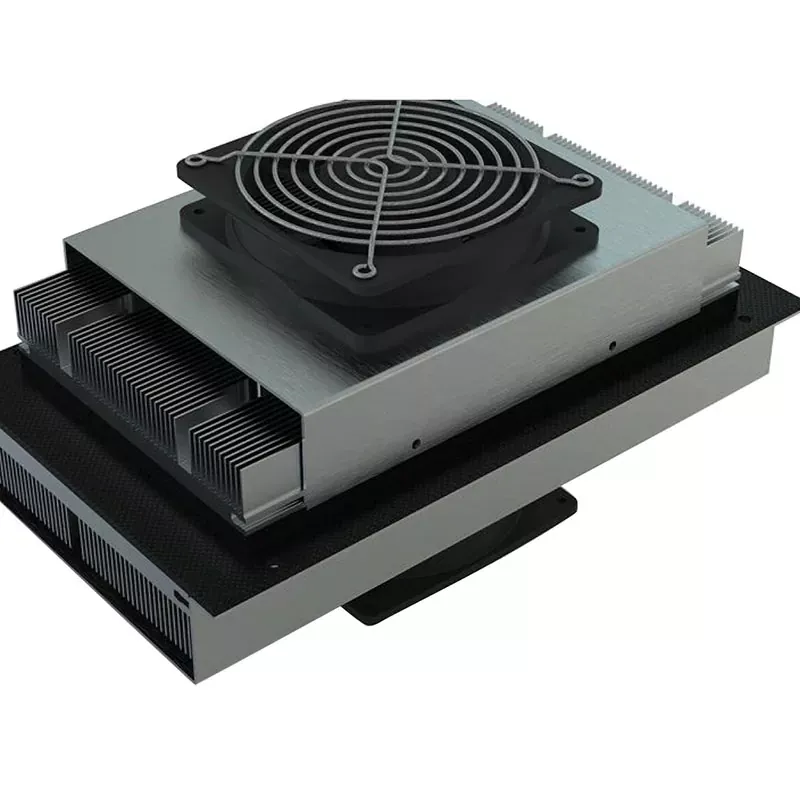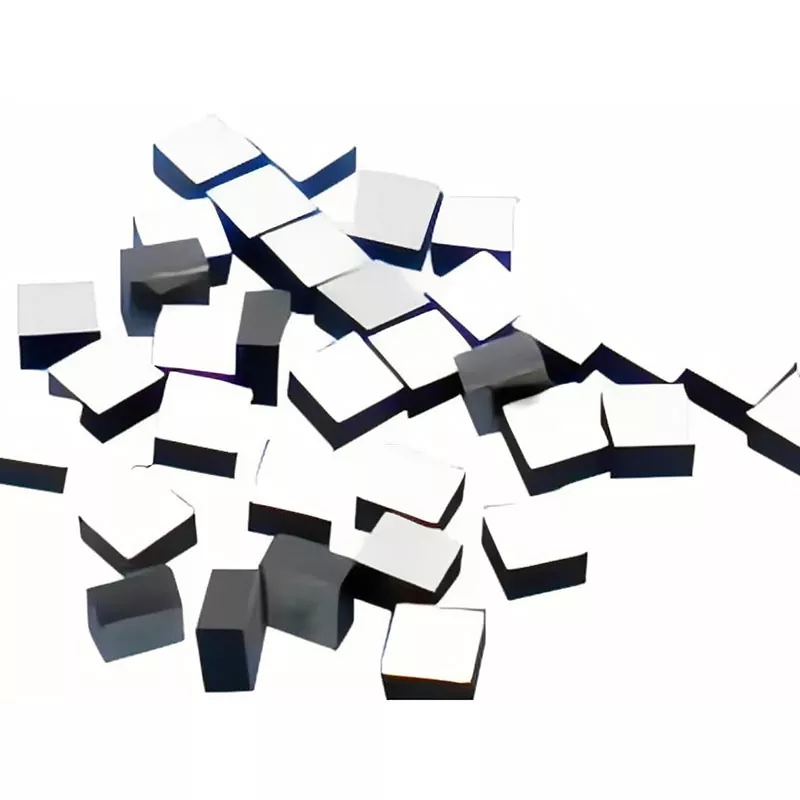
Апстракт:Технологија термоелектричног хлађења постала је неопходна за управљање топлотом у микроелектроници, оптичким комуникацијама и медицинским уређајима. Ипак, плафон перформанси било ког ТЕЦ модула је на крају одређен његовим материјалом. Овај чланак испитује заштоЕкструдирани термоелектрични материјалису се појавиле као супериорна алтернатива конвенционалним инготима за зонско топљење, фокусирајући се на њихову густу текстурирану микроструктуру, побољшану механичку чврстоћу и критичну способност да подрже дебљину струготине до 0,2 мм. Кроз упоредну анализу производних процеса, податке о механичким својствима и студије случаја примене, дискусија показује како технологија екструзије премошћује дугогодишњи компромис између термоелектричне ефикасности и механичке робусности.
- По чему се екструдирани термоелектрични материјали разликују од алтернатива за зонско топљење?
- Како процес екструзије ствара густу структуру?
- Зашто механичка својства одређују минималну величину ТЕЦ модула
- Праг од 0,2 мм: Омогућавање израде ултра танких чипова
- Апликације које захтевају екструдиране термоелектричне материјале
- Од ингота до модула: способност производње и контрола квалитета
- Често постављана питања
По чему се екструдирани термоелектрични материјали разликују од алтернатива за зонско топљење?
Избор између екструзије и зонског топљења није само питање производних преференција. Он одређује цео низводни производни ток термоелектричних хладњака — од тога како се инготи секу на облатне, до тога колико танке те плочице могу да се самељу, до тога колико их преживи фазу сечења без ломљења.
Зонско топљење је дуго било мерило за производњу монокристала на бази Би₂Те₃ високе чистоће. Процес усмереног очвршћавања поравнава зрна дуж осе раста, пружајући одличну мобилност носача. Међутим, управо ово усклађивање ствара структурну рањивост. Би₂Те₃ кристали се лако цепају дуж базалне равни, што значи да је током сечења, стањивања и склапања материјал склон ломљењу и раслојавању — посебно када дебљина циља падне испод 0,5 мм.
Екструзијска обрада иде фундаментално другачијим путем. Почевши од механички легираних или претходно пресованих прахова, материјал се провлачи кроз калуп на повишеној температури, подвргавајући га тешкој пластичној деформацији. Ова деформација не обликује једноставно материјал; обнавља унутрашњу зрнасту архитектуру. Резултат је густо, фино зрнасто тело са контролисаном кристалографском текстуром — оно које задржава анизотропне транспортне предности Би₂Те₃ док драматично побољшава механички интегритет.
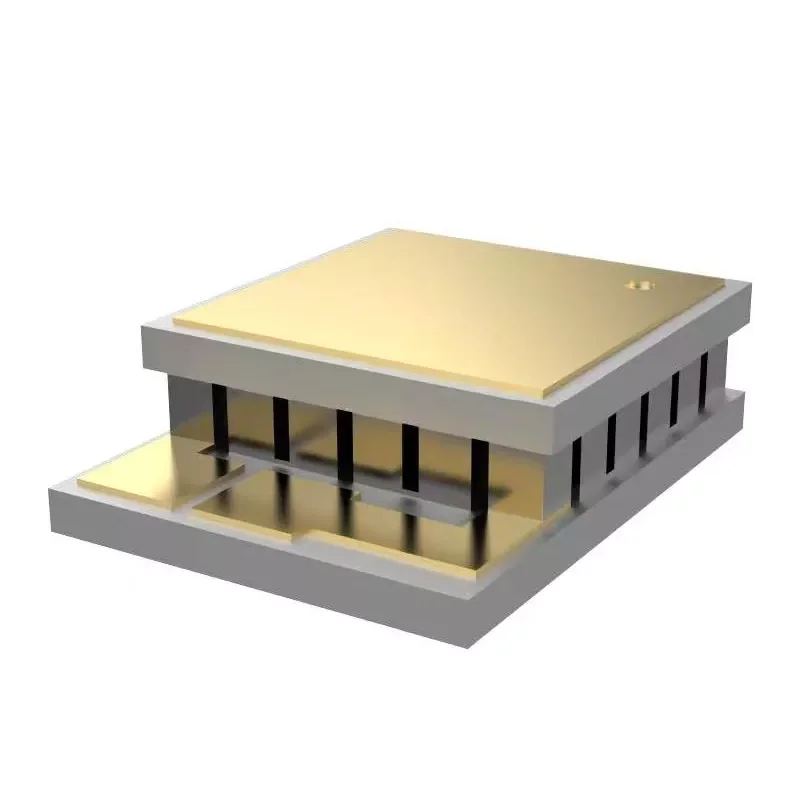
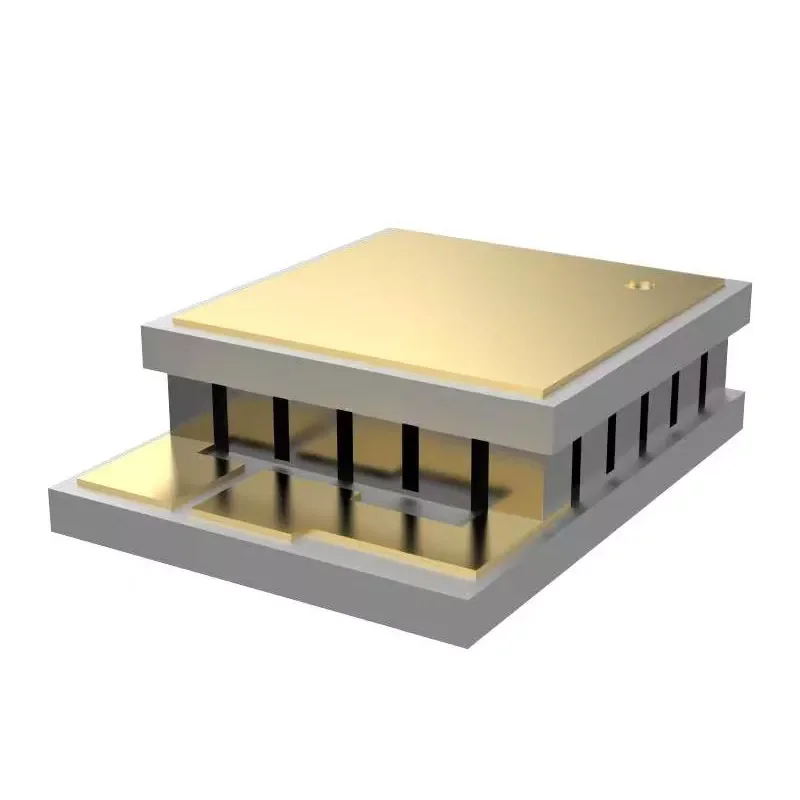
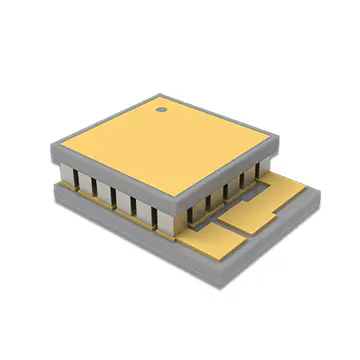
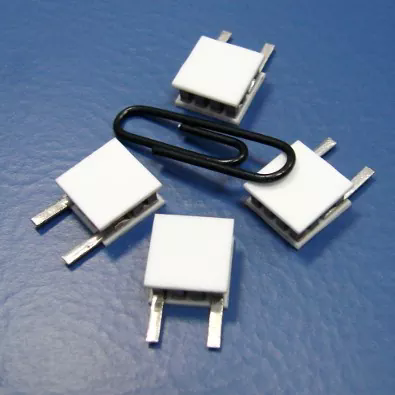
Практична последица је значајна. Тамо где зонски растопљени инготи могу да дају прихватљиве перформансе у стандардним ТЕЦ модулима са висином ногу од 1,0–1,5 мм, материјали произведени екструзијом отварају врата архитектури модула која је раније била непрактична: микро-ТЕЦ са висином ногу од 0,2 мм, вишестепене каскаде које захтевају прецизну димензионалност и конзистентност фото-филмских уређаја у сваком елементу.
Како процес екструзије ствара густу структуру?
Разумевање микроструктурне трансформације током екструзије је од суштинског значаја за разумевање зашто се ови материјали понашају другачије у даљем процесу обраде. Механизам је укорењен у динамичкој рекристализацији - процесу где зрна настају и расту изнова док се материјал још увек деформише.
Рафинирање зрна кроз пластичну деформацију
Током врућег екструдирања, радни предмет доживљава интензивно смицање док пролази кроз калуп. Ова енергија деформације покреће динамичку рекристализацију, замењујући оригиналну грубо зрнасту структуру рафинираном, равноправном или благо издуженом мрежом зрна. Истраживање једињења на бази п-типа Би₂Те₃ произведених врућим екструзијом је показало да брзина екструзије директно управља равнотежом између рекристализације и раста зрна. При контролисаној брзини од 1,0 мм/мин, могу се постићи просечне величине зрна до 1,53 μм, праћене високом густином граница зрна под малим углом.
Ове границе ниског угла су критичне. За разлику од граница под високим углом, које расипају носиоце набоја и деградирају електричну проводљивост, границе са малим углом чувају покретљивост носача док и даље доприносе расејању фонона - чиме потискују топлотну проводљивост решетке. Ова двострука функција је оно што омогућава екструдираним материјалима да одрже термоелектричне перформансе конкурентне у односу на зонско отопљене парњаке док добијају значајну механичку чврстоћу.
Контрола текстуре и управљање анизотропијом
Би₂Те₃ је слојевити материјал, а његова термоелектрична својства су снажно анизотропна. Смер у равни (управно на ц-осу) показује далеко већу покретљивост носача од смера попречне равни. Екструзијска обрада искоришћава ову анизотропију тако што се ц-оса првенствено поравна дуж правца екструзије, стварајући оно што је познато као текстура влакана.
Степен текстуре се квантификује помоћу фактора оријентације Ф, који се креће од 0 (насумично) до 1 (савршено поравнато). Пажљивом контролом температуре и брзине екструзије постигнуте су Ф вредности од 0,28–0,41 у материјалима п-типа. За н-тип Би₂Те₃, показало се да поравнање правца екструзије са почетном текстуром у равни најмање удвостручује степен текстуре, што даје покретљивост носача на собној температури од 263 цм²В⁻¹с⁻¹ и факторе снаге који се приближавају 47,3 μВцм⁻¹К⁻
Поређење унутрашњих структура
| Цомпарисон Итем | Екструдирани Би₂Те₃-Сб₂Те₃ материјали | Традиционални зонски материјали за топљење |
|---|---|---|
| Унутрашња структура | Густа текстурирана структура | Усмерена кристална структура |
| Механичка обрада | Већа отпорност при сечењу и стањивању | Осетљивији на дефекте везане за цепање |
| Израда танких чипова | Подржава ТЕЦ компоненте од 0,2 мм | Теже за ултра-танку обраду |
| Конзистентност материјала | Контролисана униформност текстуре | У зависности од услова раста кристала |
| Апликације | Мицро ТЕЦ, вишестепени ТЕЦ, прецизно хлађење | Конвенционалне ТЕЦ апликације |
Зашто механичка својства одређују минималну величину ТЕЦ модула
У дизајну термоелектричног хладњака, једноставан однос одређује колико мали модул може постати: минимална висина ногу ограничена је механичком чврстоћом материјала. Термоелектрична нога која је превише танка за своју површину попречног пресека ће се сломити током лемљења, сечења или термичког циклуса. Ово није теоријска брига – то је примарно уско грло у ТЕЦ минијатуризацији.
Процес екструзије директно се бави овим ограничењем. Рафинирањем величине зрна и увођењем дислокација високе густине, екструзија значајно повећава и чврстоћу на притисак и на смицање у поређењу са материјалом који је растопљен у зонама.
Профили механичких својстава типа Н и П
| Мецханицал Проперти | Материјал Н-типа | Материјал П-типа |
|---|---|---|
| Чврстоћа на притисак (МПа) | 54.0 | 66.0 |
| Смична чврстоћа (МПа) | 16.0 | 21.0 |
| Јангов модул (ГПа) | 47.0 | 42.0 |
| Поиссонов однос | 0.30 | 0.30 |
Ове вредности представљају значајну маргину у односу на оно што је обично потребно за обраду танког чипа. За контекст, пријављена су једињења на бази Би₂Те₃ п-типа топлог екструдирања са чврстоћом на притисак која достиже 189–226 МПа и чврстоћом на савијање од 126–139 МПа у зависности од услова екструзије. Ова побољшана својства су оно што чини изводљивим сечење микрочестица са димензијама од чак 100 × 100 × 200 μм³ без лома.
Поузданост термичког циклуса
Механичка чврстоћа такође утиче на дугорочну поузданост под термичким циклусом. Када ТЕЦ модул ради, термоелектричне ноге доживљавају поновљене циклусе грејања и хлађења. Границе зрна делују као слабе тачке где микропукотине могу да настану и шире. Фино зрнаста, густо везана структура произведена екструзијом распоређује термичка напрезања уједначеније од кристалне структуре зонско растопљеног материјала склоне цепању, побољшавајући отпорност на циклични замор.
Праг од 0,2 мм: Омогућавање израде ултра танких чипова
Могућност обраде термоелектричног материјала до дебљине 0,2 мм није само производни куриозитет – то је технологија која омогућава нову генерацију компактних расхладних уређаја. На овој дебљини, термоелектрична нога има однос висине и ширине који се приближава 1:1 за типичне геометрије елемената, што значи да је структурно оптерећење током монтаже претежно компресивно, а не савијање.
Три фактора чине екструзију процесом који омогућава овај режим дебљине.
Смањена осетљивост на цепање
Зонски отопљени Би₂Те₃ се лако цепа дуж базалне равни. Када се плочица истањи испод приближно 0,5 мм, чак и мањи напони руковања могу покренути пукотине које се шире по целом елементу. Процес екструзије нарушава ову путању цепања уводећи погрешно оријентисана зрна и границе ниског угла које одбијају ширење прслине. Резултат је материјал који може толерисати механичку злоупотребу сечења коцкицама, монтаже и лемљења без катастрофалног лома.
Контролисана текстура за доследно резање коцкица
У ТЕЦ модулима са више елемената, свака нога мора имати скоро идентичне електричне и термичке карактеристике. Ако се оријентација текстуре разликује од елемента до елемента, перформансе хлађења модула постају непредвидиве. Екструзија производи инготе са уједначеном текстуром по дужини, осигуравајући да елементи исечени са различитих позиција унутар истог ингота показују конзистентна својства. Ова конзистентност је посебно важна у вишестепеним ТЕЦ конфигурацијама, где стотине елемената морају да раде у топлотној равнотежи.
Processing Equipment Compatibility
Механичка чврстоћа екструдираног материјала такође утиче на избор опреме низводно. Пошто је материјал отпоран на ломљење, произвођачи могу да користе веће брзине увлачења током облачења и резања на коцкице, смањујући време обраде и трошкове. Слично томе, аутоматизовани системи за преузимање и постављање могу да рукују тањим елементима са мањим ризиком од лома, омогућавајући већу пропусну моћ монтажних линија.
Апликације које захтевају екструдиране термоелектричне материјале
Техничке предности екструзије се претварају у опипљиве предности у неколико домена примене где су танки, поуздани термоелектрични елементи од суштинског значаја.
Оптичка комуникација и хлађење ласерске диоде
Оптички примопредајници и ласерске диоде су изузетно осетљиви на температуру. Померање таласне дужине, смањена излазна снага и убрзана деградација су резултат неадекватне термичке контроле. У 5Г оптичким модулима, на пример, термоелектрични хладњаци морају одржавати температуру ласерског чипа унутар уских толеранција док се уклапају у пакете који се мере у милиметрима.
Могућност танког чипа од 0,2 мм директно подржава овај захтев. Топло екструдирани термоелектрични материјали на бази Би₂Те₃ су валидирани у апликацијама оптичких модула, показујући ефикасну контролу температуре фотонског чипа са потенцијалом за интеграцију у комуникационе, ласерске и инфрацрвене системе. Висока тлачна чврстоћа материјала осигурава да термоелектричне ноге преживе процесе лемљења и монтаже који се користе у производњи примопредајника, где би неусклађеност термичког ширења разбила слабије материјале.
Вишестепене ТЕЦ структуре
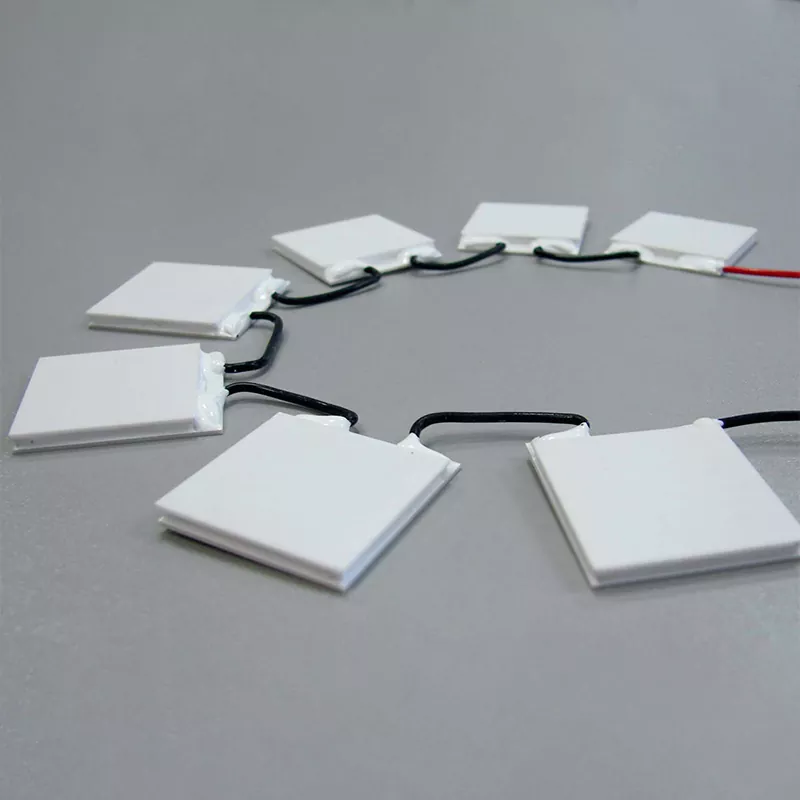
Вишестепени термоелектрични хладњаци слажу више слојева термоелектричних елемената како би постигли температурне разлике које један степен не може да постигне. Сваки додатни степен повећава капацитет топлотног пумпања и достижан ΔТ, али такође уводи нове механичке изазове. Елементи у вишим степенима морају бити тањи и морају одржавати конзистентност перформанси са елементима у нижим фазама.
Технологија екструзије је примењена посебно за производњу термоелектричних ногу за вишестепене хладњаке у чврстом стању који раде на температурама до приближно 140 К. Механичка својства екструдираног материјала — посебно његова отпорност на лом током склапања тесно збијених вишеслојних структура — су оно што ове каскадне дизајне чини производним.
Медицинска и лабораторијска контрола температуре
Термоелектрични хладњаци се широко користе у медицинским расхладним системима, лабораторијским инструментима и истраживачкој опреми где је прецизна регулација температуре критична. Примене се крећу од одржавања стабилности реагенса у дијагностичким уређајима до контроле температуре узорка у аналитичким инструментима.
У овим поставкама, термоелектрични материјал мора да пружи и термичке перформансе и дугорочну поузданост. Екструдирани Би₂Те₃-Сб₂Те₃ материјали нуде неопходну комбинацију: термоелектричне перформансе близу собне температуре упоредиве са материјалом отопљеним у зонама, заједно са механичком издржљивошћу која обезбеђује стабилан рад током хиљада термичких циклуса.
Индустријски и полупроводнички термални менаџмент
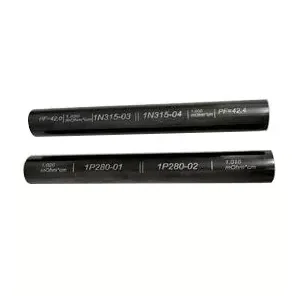
Екструдирани инготи великог пречника — доступни у пречникима до 35 мм и дужинама од 120 мм или 240 мм — служе индустријској ТЕЦ производњи где су потребни већи расхладни елементи. Примене укључују локализовано управљање топлотом у полупроводничкој опреми, електронским системима хлађења и индустријским уређајима за контролу температуре. Скалабилност обраде екструзијом омогућава произвођачима да производе инготе у количинама које би биле непрактичне са методама раста једног кристала.
Од ингота до модула: способност производње и контрола квалитета
Производња екструдираних термоелектричних материјала захтева интегрисани производни приступ који обухвата припрему материјала, обраду екструзијом, производњу елемената и монтажу модула. Свака фаза мора бити контролисана да би се одржале микроструктурне карактеристике које дају екструдираним материјалима њихове предности у погледу перформанси.
Припрема материјала и екструзија
Процес почиње припремом композиција чврстог раствора Би₂Те₃-Сб₂Те₃, уз пажљиву контролу стехиометрије и нивоа допанта да би се постигао жељени тип носача и концентрација. Припремљени материјал се затим консолидује и екструдира под контролисаном температуром и условима напрезања. Параметри екструзије — температура, брзина и однос редукције — одређују величину зрна, интензитет текстуре и густину дефекта, што све утиче на термоелектрична и механичка својства.
Обрада и монтажа елемената
Након екструзије, ингот се обрађује у термоелектричне елементе кроз облатне, коцкице и припрему површине. Побољшана механичка чврстоћа екструдираног материјала омогућава агресивно стањивање до 0,2 мм и прецизно сечење са високим приносом. Елементи се затим метализују, лемљују и склапају у модуле. Верификација квалитета укључује инспекцију димензија, мерење електричних својстава и испитивање термичких перформанси.
Мануфацтуринг Екуипмент
Комплетна производна линија за екструдиране термоелектричне материјале и модуле укључује:
- Пећ за потапање калаја: За премазивање крајева елемената лемљењем
- Машина за вибрационе калупе: За прецизно позиционирање елемената
- Апарат за заваривање: За електрично повезивање
- Пећ: За сушење и термичку обраду
- Машина за дозирање: За наношење лепка
- Аутоматска машина за заптивање: За инкапсулацију модула
- Машина за сечење: За облатне и коцкице
- Машина за учвршћивање: За формирање лемних спојева
- Опрема за лемљење рефлов: За високопоуздано лемљење
- Потпуно аутоматска машина за штампање: За метализацију узорака
Често постављана питања
Која је примарна предност екструзије у односу на зонско топљење термоелектричних материјала?
Екструзија производи густу, фино зрнасту структуру која даје механичку чврстоћу супериорну од зонско растопљених монокристала. Ова предност у чврстоћи омогућава обраду до тањих димензија — до 0,2 мм — без лома током сечења, стањивања или склапања, док одржава термоелектричне перформансе конкурентне материјалу који је растопљен у зонама.
Могу ли екструдирани термоелектрични материјали да одговарају термоелектричним перформансама монокристала?
Да. Кроз контролисану оријентацију текстуре и пречишћавање зрна, екструдирани материјали на бази Би₂Те₃ постижу покретљивост носача и факторе снаге упоредиве са узорцима растопљеним у зони. Фино зрнаста структура такође уводи додатно расипање фонона које може смањити топлотну проводљивост решетке, потенцијално побољшавајући укупну вредност.
Које дебљине струготине се могу поуздано произвести од екструдираних ингота?
Екструдирани Би₂Те₃-Сб₂Те₃ материјали подржавају производњу термоелектричних чипова до дебљине 0,2 мм. Ова способност је омогућена чврстоћом материјала на притисак (54–66 МПа) и чврстоћом на смицање (16–21 МПа), које обезбеђују довољан структурални интегритет за ултратанку обраду и аутоматизовано склапање.
Да ли су екструдирани материјали погодни за вишестепене ТЕЦ конфигурације?
Апсолутно. Вишестепени ТЕЦ захтевају доследне перформансе у многим елементима и механичку издржљивост током слагања. Уједначена текстура и висока механичка чврстоћа екструдираних материјала чине их погодним за ове примене, а технологија екструзије је посебно примењена за производњу ногу за вишестепене хладњаке који раде на температурама до ~140 К.
Које димензије ингота су доступне за екструдиране термоелектричне материјале?
Стандардне димензије екструдираних ингота обухватају дужине од 120 мм и 240 мм, са пречникима од 25 мм, 30 мм и 35 мм. Ове димензије подржавају производњу микро-ТЕЦ елемената и веће индустријске компоненте за хлађење.
Спремни сте да истражите како екструдирани термоелектрични материјали могу побољшати ваш ТЕЦ производни принос и омогућити тање архитектуре уређаја?
Контактирајте нас